

Som en erfaren leverantör av plastvakuumgjutningsmaskiner har jag bevittnat första hand de olika utmaningar som användare möter under drift av dessa maskiner. I det här blogginlägget ska jag fördjupa de vanliga felen i plastvakuumgjutningsmaskiner och erbjuda praktiska lösningar för att adressera dem.
1. ofullständig gjutning
En av de vanligaste frågorna är ofullständig gjutning, där plastarket inte uppfyller formens form. Detta kan resultera i delar med saknade detaljer eller ojämna ytor.
Orsaker
- Otillräcklig uppvärmning: Om plastarket inte värms upp till lämplig temperatur, är det inte tillräckligt formbart för att ta på sig formens form. Detta kan bero på ett felaktigt värmeelement, felaktiga temperaturinställningar eller ett värmesystem som inte är jämnt fördelar värme.
- Dålig vakuumsystemprestanda: Ett svagt eller ineffektivt vakuumsystem kanske inte kan skapa tillräckligt med sug för att dra plastarket tätt mot formen. Detta kan orsakas av läckor i vakuumlinjerna, ett igensatt vakuumfilter eller en felaktig vakuumpump.
- Mögeldesignproblem: En felaktig utformad mögel kan ha skarpa hörn, djupa hålrum eller andra funktioner som gör det svårt för plastarket att överensstämma. Dessutom, om formen inte är ordentligt ventilerad, kan luft fångas mellan arket och formen och förhindra fullständig formning.
Lösningar
- Kontrollera och justera värmesystemet: Kontrollera först att värmeelementen fungerar korrekt. Byt ut eventuella skadade eller slitna element. Därefter granskar du temperaturinställningarna och se till att de är lämpliga för den typ av plast som används. Du kan behöva utföra några tester för att bestämma den optimala uppvärmningstiden och temperaturen. Slutligen, kontrollera värmesystemet för alla varma eller kalla fläckar och gör justeringar vid behov för att säkerställa jämn uppvärmning.
- Inspektera och underhålla vakuumsystemet: Kontrollera vakuumlinjerna för eventuella läckor och reparera dem vid behov. Byt ut vakuumfiltret regelbundet för att förhindra igensättning. Om vakuumpumpen inte fungerar korrekt, har den service eller bytt ut. Du kan också utföra ett vakuumtest för att säkerställa att systemet skapar tillräckligt med sug.
- Ändra formkonstruktionen: Om formkonstruktionen orsakar problemet, överväg att göra några ändringar. Till exempel kan du avrunda skarpa hörn, lägga till dragvinklar till djupa hålrum eller förbättra ventileringssystemet. Du kan också behöva justera formens ytfinish för att minska friktionen och låta plastarken lättare glida.
2. Blåsande eller bubblande
Blåsande eller bubblande på ytan av den gjutna delen är en annan vanlig fråga. Detta kan uppstå när luft fångas mellan plastarken och formen eller när plasten är överhettad.
Orsaker
- Fånga: Som nämnts tidigare, om formen inte är ordentligt ventilerad, kan luft fångas mellan arket och formen, vilket orsakar blåsor eller bubblor. Dessutom, om plastarket inte är ordentligt före - sträckt före formning, kanske det inte överensstämmer tätt till formen, vilket gör att luft kan fångas.
- Överhettning: Överdriven uppvärmning kan leda till att plasten sönderdelas eller frigörs gaser, vilket resulterar i blåsor eller bubblande. Detta kan hända om temperaturinställningarna är för höga eller om uppvärmningstiden är för lång.
Lösningar
- Förbättra mögelventilation: Se till att formen har tillräckliga ventiler så att luften kan fly under formningsprocessen. Du kan borra små hål i formen eller använda porösa material i områden där luft troligen kommer att fångas. Se till att ventilationsöppningarna inte blockeras av skräp eller själva plasten.
- PRE - Sträck plastarken: Pre - Att sträcka plastarket innan gjutning kan hjälpa det att överensstämma tätare till formen och minska sannolikheten för fångad luft. Du kan använda en pre -stretching -mekanism på gjutmaskinen eller sträcka ark manuellt innan du placerar det på formen.
- Justera uppvärmningsparametrarna: Granska temperaturinställningarna och uppvärmningstiden för att säkerställa att de är lämpliga för plastmaterialet. Genomför några tester för att hitta den optimala kombinationen av temperatur och tid som förhindrar överhettning samtidigt som man möjliggör korrekt formning.
3. Warping eller Distortion
Varkning eller snedvridning av den gjutna delen kan uppstå när plasten svalnar ojämnt eller när det finns överdriven stress i delen.
Orsaker
- Ojämn kylning: Om den gjutna delen svalnar i olika hastigheter i olika områden kan det orsaka vridning eller snedvridning. Detta kan bero på ojämnt luftflöde runt delen, felaktiga kylkanaler i formen eller ett kylsystem som inte fungerar korrekt.
- Restspänning: Under formningsprocessen kan plasten utveckla restspänning, vilket kan få delen att varp eller förvränga över tiden. Detta kan orsakas av faktorer som snabb kylning, felaktig mögelfrisättning eller överdrivet tryck under gjutning.
Lösningar
- Förbättra kylsystemet: Se till att kylsystemet ger till och med luftflödet runt den gjutna delen. Du kan justera kylfläktarnas position eller lägga till ytterligare fläktar om det behövs. Kontrollera kylkanalerna i formen för blockeringar och se till att de ger tillräcklig kylning. Du kan också behöva justera kyltiden för att säkerställa att delen svalnar jämnt.
- Minska restspänningen: För att minska restspänningen, försök att bromsa kylningsprocessen. Du kan också använda ett mögelfrigörande medel för att säkerställa att delen lätt frigörs från formen och inte upplever överdriven stress under nedslagning. Överväg dessutom glödgning av den gjutna delen efter att den har svalnat för att lindra återstående stress.
4. Dålig ytfinish
En dålig ytfinish på den gjutna delen kan vara ett resultat av flera faktorer, inklusive mögelföroreningar, felaktigt val av plastmaterial eller problem med formningsprocessen.
Orsaker
- Mögelförorening: Smuts, skräp eller mögelfrisättningsmedel som har byggts upp på mögelytan kan överföras till plastdelen, vilket resulterar i en dålig ytfinish. Dessutom, om formen inte rengörs regelbundet, kan den utveckla rost eller korrosion, vilket också kan påverka delens ytkvalitet.
- Felaktigt val av plastmaterial: Att använda fel typ av plastmaterial för applikationen kan resultera i en dålig ytfinish. Vissa plast kan vara mer benägna att ytfel, till exempel streck eller dis, beroende på formningsprocessen och formkonstruktionen.
- Gjutningsprocessproblem: Problem med formningsprocessen, såsom överdrivet tryck, ojämn uppvärmning eller felaktig klämma, kan också orsaka en dålig ytfinish.
Lösningar
- Rengör och underhålla formen: Rengör regelbundet formen för att avlägsna smuts, skräp eller mögelfrisättningsmedel. Använd en mild rengöringslösning och en mjuk borste för att undvika att skada mögelytan. Om formen har rost eller korrosion, behandla den med en lämplig rostborttagare och applicera sedan en skyddande beläggning.
- Välj rätt plastmaterial: Konsultera med en leverantör av plastmaterial för att välja den mest lämpliga plasten för din applikation. Tänk på faktorer som delens avsedda användning, formningsprocessen och den önskade ytfinishen. Du kan behöva utföra några tester med olika material för att hitta det bästa.
- Optimera formningsprocessen: Granska parametrarna för formningsprocesser, såsom tryck, temperatur och klämkraft och gör justeringar vid behov. Se till att processen är konsekvent och repeterbar för att uppnå en högkvalitativ yta.
5. Låg produktionseffektivitet
Låg produktionseffektivitet kan vara ett betydande problem för företag som använder plastvakuumgjutningsmaskiner. Detta kan orsakas av maskinstopp, långsam cykeltider eller en hög hastighet av defekta delar.

Orsaker
- Maskinuppdelningar: Ofta maskinfördelningar kan resultera i betydande driftstopp, vilket minskar produktionseffektiviteten. Detta kan bero på dåligt underhåll, slitna delar eller brist på korrekt utbildning för maskinoperatörer.
- Långa cykeltider: Om gjutningscykeltiderna är för långa kan det begränsa antalet delar som kan produceras per timme. Detta kan orsakas av långsam uppvärmning eller kylningstider, ineffektiv formkonstruktion eller en långsam rörlig maskin.
- Hög defektfrekvens: En hög hastighet av defekta delar innebär att mer tid och resurser spenderas på omarbetning eller skrot, vilket minskar den totala produktionseffektiviteten.
Lösningar
- Implementera ett förebyggande underhållsprogram: Utveckla ett regelbundet underhållsschema för plastvakuumgjutningsmaskinen. Detta bör inkludera uppgifter som rengöring, smörjning, inspektion av delar och utbyte av slitna komponenter. Träna maskinoperatörerna på lämpliga underhållsprocedurer för att säkerställa att maskinen hålls i gott skick.
- Optimera formcykeln: Granska formningsprocessen för att identifiera områden där cykeltiderna kan minskas. Till exempel kan du förbättra uppvärmnings- och kylsystemen för att påskynda processen. Överväg att använda en mer effektiv formkonstruktion eller uppgradera maskinen till en snabbare - rörlig modell.
- Minska defekthastigheten: Genom att ta itu med problemen som orsakar defekter, såsom ofullständig formning, blåsor eller vridning, kan du minska antalet defekta delar. Implementera ett kvalitetskontrollsystem för att övervaka produktionsprocessen och fånga eventuella problem tidigt. Ge utbildningen till operatörerna om kvalitetskontrolltekniker för att säkerställa att de kan identifiera och korrigera problem när de uppstår.
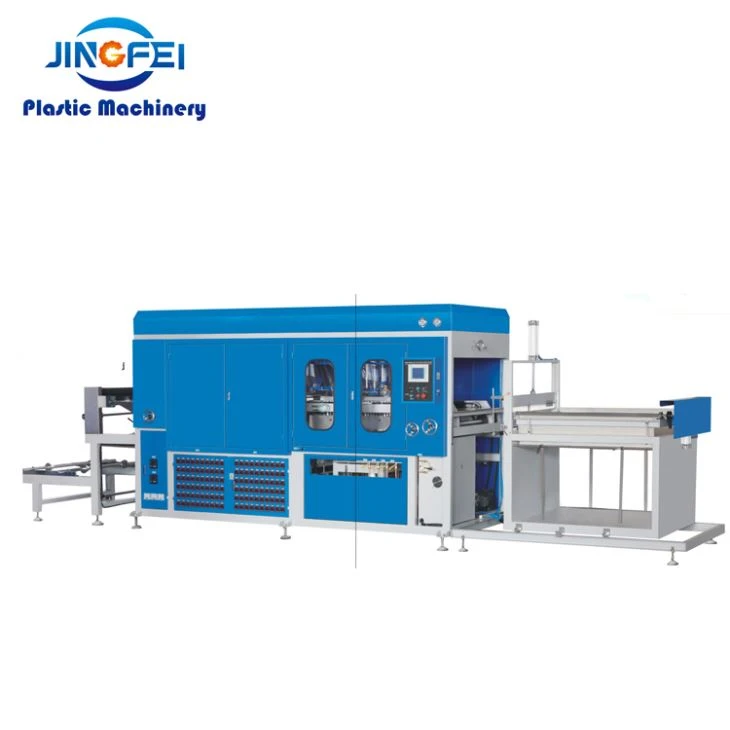
Som leverantör avPlastvakuumgjutningsmaskin, vi förstår vikten av att hålla dina maskiner igång smidigt. VårVakuumtrycksbildningsmaskinochIndustriell vakuumformningsmaskinär utformade med komponenter av hög kvalitet och avancerad teknik för att minimera förekomsten av dessa vanliga fel. Men om du stöter på några problem är vårt team av experter alltid redo att ge dig teknisk support och vägledning.
Om du är intresserad av att lära dig mer om våra plastvakuumgjutningsmaskiner eller behöver hjälp med felsökning, tveka inte att kontakta oss. Vi ser fram emot att diskutera dina specifika krav och hjälpa dig att hitta de bästa lösningarna för ditt företag.
Referenser
- "Plastvakuumgjutningsteknologihandbok", en omfattande guide om principer och praxis för plastvakuumgjutning.
- Bransch - Specifika forskningsdokument om prestanda och underhåll av plastvakuumgjutningsmaskiner.


